- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy

Могут ли прокатные станы по прокатке фотоэлектрических лент обеспечить точность и производительность, необходимые для производства солнечной энергии следующего поколения?
Краткое содержание статьи:По мере того, как фотоэлектрическая технология движется в сторону более тонких, более эффективных элементов и более низкого расхода материалов, производителям требуется все более точное оборудование для производства проводящих лент.Прокатные станы для фотоэлектрических лентотГРМпредназначены для преобразования проволоки из бескислородной меди в высокоточную фотоэлектрическую ленту с контролируемой толщиной, шириной, качеством поверхности и стабильностью производства. В этом руководстве объясняется, как работает эта технология, ее характеристики, применение, ключевые преимущества и что производители должны учитывать при выборе прокатного стана для производства фотоэлектрических лент.
Оглавление
- Почему прокатные станы по прокатке фотоэлектрических лент важны для производства солнечной энергии?
- Как работают прокатные станы для фотоэлектрических лент?
- Какие характеристики определяют высокоточный стан для прокатки фотоэлектрических лент?
- Каковы основные преимущества прокатных станов для фотоэлектрических лент?
- Где используются прокатные станы для фотоэлектрических лент?
- Какие дополнительные конфигурации могут улучшить производство?
- Как производителям следует выбирать правильный стан для прокатки фотоэлектрических лент?
- Почему ультратонкая фотоэлектрическая лента становится все более важной?
- Часто задаваемые вопросы о прокатных станах для фотоэлектрических лент
- Заключение
Почему прокатные станы по прокатке фотоэлектрических лент важны для производства солнечной энергии?
В фотоэлектрическом модуле лента — это не просто металлическая полоса. Он служит электрическим проводником, который помогает соединять солнечные элементы и собирать ток. Следовательно, постоянство размеров, качество поверхности, механическая надежность и стабильность процесса могут напрямую влиять на производительность последующего производства.
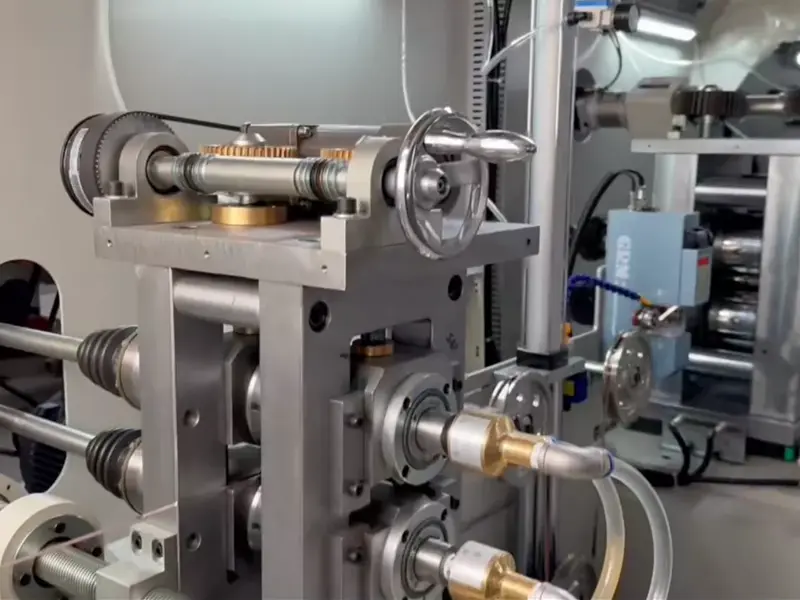
Прокатный стан ГРМПрокатные станы для фотоэлектрических лентспециально разработаны для фотоэлектрических приложений. Оборудование прецизионно скручивает провод из бескислородной меди в ультратонкую плоскую ленту, подходящую для фотоэлектрических соединений, шин и высокоэффективных солнечных модулей.
Согласно спецификациям продукта GRM, система рассчитана на максимальную скорость линии120 м/мин, в то время как допуск по толщине может достигать±0,004 мм. Эти возможности делают прецизионную прокатку особенно ценной, когда производителям необходимы повторяемые размеры ленты при длительных производственных циклах.
Для покупателей, оценивающихПрокатный стан для фотоэлектрических лентПоэтому ключевым фактором должна быть скорость производства, превышающая номинальную. Весь процесс должен обеспечивать стабильный контроль размеров, подходящую обработку материалов, надежную регулировку и гибкость, требуемую современными спецификациями фотоэлектрических лент.
Как работают прокатные станы для фотоэлектрических лент?
Основной принцип производства основан на контролируемой деформации металла. Проволока из бескислородной меди поступает в систему прокатки и проходит через ролики точной конфигурации. Прогрессивное уменьшение превращает круглую проволоку в плоскую ленту необходимой ширины и толщины.
Типичный производственный процесс можно разделить на следующие этапы:
- Подача материала:Проволока из бескислородной меди непрерывно подается на участок прокатки.
- Снижение точности:Валки постепенно уменьшают поперечное сечение материала, контролируя при этом деформацию.
- Формирование ширины и толщины:Конфигурация рулона определяет окончательную геометрию ленты.
- Контроль размеров:Толщина и ширина контролируются и корректируются в соответствии с производственными требованиями.
- Осмотр поверхности:Готовую ленту можно проверить на дефекты поверхности и качество кромки.
- Последующая обработка:В зависимости от производственной линии лента может подвергаться дополнительной обработке или лужению.
Этот контролируемый процесс особенно важен для тонкой ленты, поскольку небольшие отклонения размеров могут стать более значительными по мере уменьшения толщины материала.
Какие характеристики определяют высокоточный стан для прокатки фотоэлектрических лент?
Сравнивая оборудование разных производителей, покупатели должны одновременно проверять совместимость материалов, размерный диапазон, допуски, скорость производства и гибкость процесса, а не сосредотачиваться только на одной спецификации.
| Параметр | Спецификация прокатного стана для фотоэлектрических лент ГРМ | Значение производства |
|---|---|---|
| Входящий материал | Бескислородная медная проволока | Подходит для прецизионного производства проводящих лент. |
| Входной диаметр | φ2,6–φ3,5 мм | Определяет совместимый диапазон входящего провода |
| Ширина ленты | 3–8 мм | Поддерживает несколько спецификаций фотоэлектрических лент. |
| Диапазон толщины | 0,05–0,45 мм | Поддержка тонких и ультратонких лент |
| Допуск по толщине | ±0,004 мм | Помогает поддерживать постоянство размеров |
| Допуск по ширине | ±0,03 мм | Поддерживает стабильную геометрию ленты. |
| Соотношение ширины/толщины | ≤160 | Предоставляет ссылку на геометрию ленты. |
| Максимальная скорость линии | 120 м/мин | Поддерживает высокопроизводительное производство |
Эти спецификации показывают, почему точность машиностроения важна при производстве фотоэлектрических лент. Машина должна сохранять стабильность размеров при работе на коммерчески полезных скоростях, особенно при производстве тонких проводящих полосок для современных фотоэлектрических модулей.
Каковы основные преимущества прокатных станов для фотоэлектрических лент?
1. Высокоточная прокатка
Прецизионная прокатка помогает производителям добиться жестких допусков по толщине и ширине. GRM определяет допуск по толщине ±0,004 мм, что поддерживает приложения, в которых важна постоянная геометрия ленты.
2. Стабильное качество поверхности и кромки.
Стабильные условия прокатки помогают создавать однородные поверхности и контролируемые кромки. Это важно, поскольку заусенцы, неровные края или неоднородные поверхности могут создать проблемы при последующей обработке и соединении ячеек.
3. Гибкие спецификации продукта
Благодаря указанному диапазону ширины ленты 3–8 мм и толщине 0,05–0,45 мм оборудование обеспечивает относительно широкий технологический диапазон для удовлетворения различных требований к фотоэлектрическим лентам.
4. Высокая эффективность производства
Максимальная скорость линии 120 м/мин дает производителям возможность увеличить производительность, сохраняя при этом непрерывный процесс прокатки. Более высокая производительность может помочь снизить затраты на оборудование и рабочую силу, затрачиваемые на каждую единицу ленты.
5. Потенциал цифровой модернизации
Система GRM включает зарезервированные интерфейсы для датчиков и систем управления. Это обеспечивает основу для интеграции технологий измерения, мониторинга и автоматизации по мере развития производственных требований.
Где используются прокатные станы для фотоэлектрических лент?
Основное применение — производство проводящей ленты, используемой в фотоэлектрическом производстве. В зависимости от готовой спецификации процесс прокатки может использоваться в нескольких важных областях:
- Лента для подключения фотоэлектрических модулей:Используется для электрического соединения между солнечными элементами.
- Автобусная лента:Используется в качестве токосъемного проводника в конструкциях фотоэлектрических модулей.
- Ультратонкая медная лента:Разработан для применения в высокоэффективных фотоэлектрических модулях, где размеры материала требуют тщательного контроля.
- Линии по производству солнечных лент:Может быть интегрирован с другим оборудованием для создания более полного процесса производства фотоэлектрических лент.
Производители также могут комбинировать технологию прокатки с последующим лужением или другими этапами обработки в зависимости от требуемого ленточного продукта и конфигурации производства.
Какие дополнительные конфигурации могут улучшить производство?
Современное производство фотоэлектрических лент все чаще требует большего, чем просто механическая прокатка. Измерения, автоматизация, контроль и интеграция процессов могут помочь производителям лучше контролировать качество продукции.
| Дополнительная конфигурация | Потенциальная функция |
|---|---|
| Автоматическая система измерения толщины | Обеспечивает онлайн-мониторинг толщины для управления процессом. |
| Сервоприводная система автоматической регулировки | Поддерживает автоматическую настройку процесса |
| Онлайн-осмотр поверхности | Помогает выявить производственные дефекты, связанные с поверхностью. |
| Индивидуальная конструкция рулонного прохода | Позволяет конфигурировать рулоны в соответствии с конкретными требованиями к ленте. |
| Интеграция процесса лужения | Поддерживает интеграцию с последующими процессами нанесения ленточного покрытия. |
Для производителей, планирующих долгосрочное расширение производства, эти опции могут быть особенно полезны, поскольку они предоставляют дополнительные возможности управления процессом без изменения основного принципа прокатки.
Как производителям следует выбирать правильный стан для прокатки фотоэлектрических лент?
Выбор машины следует начинать с целевой спецификации ленты, а не просто сравнивать цены на машины. Практическая оценка закупок должна учитывать:
- Входящий материал:Убедитесь, что мельница совместима с требуемым медным материалом и входным диаметром.
- Целевые размеры:Проверьте требуемую ширину и толщину ленты в соответствии с рабочим диапазоном машины.
- Требования толерантности:Оцените допуски по толщине и ширине на основе потребностей последующего производства фотоэлектрических систем.
- Производственная мощность:Сравните максимальную скорость линии с фактическим запланированным объемом производства.
- Автоматизация:Определите, необходимы ли автоматические измерения и регулировка сервопривода.
- Осмотр:Рассмотрите возможность онлайн-проверки поверхности, когда требования к качеству продукции строгие.
- Будущее расширение:Выбирайте оборудование, способное удовлетворить растущие требования к ультратонким лентам.
- Возможности поставщика:Оцените техническую поддержку, возможности настройки, ввод в эксплуатацию, запасные части и послепродажное обслуживание.
Для международных покупателей, ищущихКитайский производительЭти критерии особенно важны, поскольку правильный поставщик должен быть способен обсудить все производственные требования, а не просто поставить отдельную машину.
Почему ультратонкая фотоэлектрическая лента становится все более важной?
Фотоэлектрическая промышленность продолжает стремиться к повышению эффективности преобразования и снижению расхода материалов. В результате производство более тонкой проводящей ленты стало важным направлением в технологии производства фотоэлектрических систем.
Производство более тонкой ленты предъявляет более строгие требования к точности прокатки и стабильности размеров. Чем меньше конечная толщина, тем тщательнее производители должны контролировать конфигурацию валков, деформацию материала, натяжение, состояние поверхности и параметры процесса.
Заявленный диапазон толщины GRM составляет0,05–0,45 ммпозиционирует свое оборудование для прокатки фотоэлектрической ленты для применений, требующих тонкой и ультратонкой медной ленты. Интеллектуальные интерфейсы машины и дополнительные возможности автоматического измерения также могут стать основой для будущей автоматизации процессов.
Поэтому для производителей, планирующих модернизировать свои мощности по производству солнечных лент, выбор системы прецизионной прокатки с достаточной гибкостью процесса может стать стратегической инвестицией, а не просто покупкой мощности.
Часто задаваемые вопросы о прокатных станах для фотоэлектрических лент
Какой материал обрабатывается прокатным станом для фотоэлектрических лент?
Прокатные станы для фотоэлектрических лент компании GRM в основном предназначены для обработки проволоки из бескислородной меди и прецизионных проводящих медных материалов, используемых в производстве фотоэлектрических лент.
Какую толщину может производить прокатный стан для фотоэлектрических лент GRM?
Указанный диапазон толщины готовой ленты составляет 0,05–0,45 мм в зависимости от производственных требований и конфигурации процесса.
Какова максимальная скорость линии?
Максимальная заявленная скорость линии составляет 120 м/мин, что обеспечивает высокую производительность при производстве фотоэлектрических лент.
Может ли завод производить ультратонкую фотоэлектрическую ленту?
Да. Система предназначена для высокоточной прокатки тонких лент и поддерживает диапазон толщины до 0,05 мм, а ее конструкция также учитывает будущие требования к более тонким фотоэлектрическим лентам.
Могут ли прокатные станы для фотоэлектрических лент быть настроены по индивидуальному заказу?
ГРМ предлагает дополнительные конфигурации, включая индивидуальную конструкцию прокатки, автоматическое измерение толщины, автоматическую серворегулировку, онлайн-контроль поверхности и интеграцию процесса нанесения луженого покрытия. Соответствующая конфигурация может быть выбрана в соответствии с производственными требованиями заказчика.
Заключение
Прокатные станы для фотоэлектрических лентявляются важным оборудованием для производителей, стремящихся к точному, стабильному и эффективному производству фотоэлектрических проводящих лент. Благодаря максимальной скорости линии 120 м/мин, допуску толщины ±0,004 мм, диапазону толщины 0,05–0,45 мм, а также дополнительным технологиям автоматизации и контроля решение GRM разработано с учетом требований точности современного производства лент для солнечных батарей. Если вы выбираете надежного поставщика в Китае или планируете построить новую линию по производству фотоэлектрических лент,связаться с намичтобы обсудить ваш материал, размеры ленты, производственные мощности и индивидуальные требования к оборудованию с технической командой GRM.